 +86-563-4308666


 Eng

هر توپ آسیاب یک داستان عملیات حرارتی را به همراه دارد، حتی توپهایی که به حیاط میرسند یکسان به نظر میرسند. دو توپ می توانند ترکیب شیمیایی مشابهی داشته باشند، از یک قالب بیرون بیایند و همچنان در یک آسیاب کاملاً متفاوت رفتار کنند: یکی یک کمپین کامل را اجرا می کند، دیگری در عرض چند هفته شروع به ریزش می کند. بیشتر اوقات، تفاوت در منحنی گرمایش، نرخ سرمایش و پنجره معتدل نوشته می شود.
آنچه در ادامه میآید یک پیادهروی عملی در فرآیند عملیات حرارتی برای آسیاب کردن توپها است که هر روز آن را اجرا میکنیم، از آستنیته کردن تا بررسیهایی که به ما میگویند آیا یک دسته واقعاً سالم است یا خیر.
چرا عملیات حرارتی نحوه عملکرد توپ را تعیین می کند؟
یک توپ کروم بالا بریزید و بگذارید در قالب خنک شود و چیزی که بیرون می آید یک تکه فلز نسبتاً بی قرار است. ماتریس مارتنزیت را در کنار آستنیت باقیمانده، دور شبکهای از کاربیدهای یوتکتیک که با محتوای کروم و کربن جابهجا میشوند، نگه میدارد. آستنیت باقی مانده مشکل ساز است. نرم است، متابولیسم است، و هنگامی که توپ شروع به ضربه زدن در آسیاب کرد، همچنان در محل خود به مارتنزیت تبدیل میشود، حجم لایه سطحی تغییر میکند و درب را به روی پوسته شدن و شکستگی باز میکند.
عملیات حرارتی برای پایان دادن به این تبدیل به طور عمدی، تحت شرایط کنترل شده، به جای اینکه به آسیاب اجازه داده شود آن را به طور تصادفی انجام دهد، وجود دارد. سه چیز در آن واحد در حال متعادل شدن است:
- سختی : سطح سایشی که در برابر سایش سنگ معدن، کلینکر یا سرباره مقاومت می کند.
- سختی : توانایی هسته برای جذب ضربه های مکرر بدون ترک خوردگی.
- پایداری سازه : توزیع کاربید و آستنیت حفظ شده در حد محدود نگه داشته می شود، بنابراین توپ در روز 60 مانند روز اول رفتار می کند.
مراحل اصلی فرآیند عملیات حرارتی برای سنگ زنی توپ
تقریباً هر برنامه زمانی که برای رسانه های ریخته گری یا جعلی استفاده می شود را می توان به عنوان سه مرحله مرتبط خواند، با مرحله چهارم بازرسی که حلقه را می بندد.
گرمایش و آستنیته
آستنیته کردن دو کار انجام می دهد: بخشی از کاربید ثانویه را حل می کند و کربن را در محلول قرار می دهد تا کوئنچ چیزی برای کار کردن داشته باشد. عجله در این مرحله یکی از رایج ترین اشتباهاتی است که می بینیم. ما به صورت مرحلهای حرارت میدهیم، با یک پیشگرم در حدود 600 تا 650 درجه سانتیگراد برای یکنواخت کردن دمای ضخامت، سپس یک سطح شیبدار به محل نگهدارنده آستنیته میکنیم، که برای درجههای کروم بالا معمولاً بین 980 درجه سانتیگراد تا 1050 درجه سانتیگراد فرود میآید.
زمان نگهداری بیشتر از یک ساعت ثابت از اندازه بخش و بار کوره پیروی می کند. نقطه شروع کار در کف کارگاه تقریباً 1 تا 1.5 دقیقه در هر میلی متر قطر است، اما عدد واقعی باید با سختی و ریزساختار در اولین قطعات هر دسته به جای فرض شده تأیید شود.
خاموش کردن
خاموش کردن is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
معتدل کردن
معتدل کردن is not a formality. Its first job is stress relief, because a freshly quenched ball is full of internal tension and will crack on its own if left sitting. Its second job is to bring retained austenite down to a working level and let fine secondary carbides precipitate, which at the right temperature can even nudge hardness upward.
برای توپهای کروم بالا، پنجره معمولاً بین 200 تا 350 درجه سانتیگراد قرار میگیرد و بسته به قطر آن بین 4 تا 8 ساعت نگه میدارد و به دنبال آن خنک شدن آهسته انجام میشود. گرم شدن زیر حدود 200 درجه سانتیگراد آستنیت بیش از حد ناپایدار را پشت سر می گذارد. فشار دادن به دمای بیش از 400 درجه سانتیگراد شروع به از بین بردن سختی می کند که در طول کوئنچ پرداخت کرده اید.
| مرحله | دمای معمولی | هدف اصلی | چیزی که ما تماشا می کنیم |
|---|---|---|---|
| پیش گرم کردن | 600-650 درجه سانتیگراد | یکنواخت کردن دمای ضخامت | میزان افزایش، شوک حرارتی |
| آستنیته کردن | 980–1050 درجه سانتیگراد (کروم بالا) | کاربیدها را حل کنید، آستنیت را اشباع کنید | زمان را در برابر قطر نگه دارید |
| خاموش کردن | 880-950 درجه سانتیگراد در محیط | مارتنزیت را از آستنیت تشکیل دهید | منحنی خنک کننده، خطر ترک خوردگی |
| معتدل کردن | 200-350 درجه سانتیگراد | استرس را از بین ببرید، آستنیت باقی مانده را کنترل کنید | زمان نگه داشتن، پاسخ سختی |
تطبیق فرآیند با نوع توپ
همین سه مرحله در سرتاسر خانواده اعمال میشود، اما زمانی که مواد و مسیر شکلگیری را تغییر میدهید، اعداد به طور قابل توجهی تغییر میکنند.
توپ های ریخته گری آلیاژ کروم
شیمی سقف را تعیین می کند. یک توپ کروم بالا با 10 درصد یا بیشتر کروم و تعادل کربن مناسب میتواند پس از یک کوئنچ و حالت خوب به 50 ثانیه تا 60 درجه پایین در مقیاس Rockwell C برسد. گریدهای کروم متوسط و کروم کم حجم کاربید را برای رسیدن به آنجا تحمل نمیکنند، بنابراین منحنیهای آنها اغلب به سمت نرمالسازی یا خاموش شدن و تمایز سبک سادهتر میشوند و انتظارات خرید باید از متالورژی پیروی کنند تا سرفصل کاتالوگ.
مال خودمون توپ های آسیاب کروم بالا بر اساس آن منطق رفتار میشوند، با منحنی که از دستهای به دستهای دیگر ثابت میماند تا عملکرد آسیاب تغییر نکند.
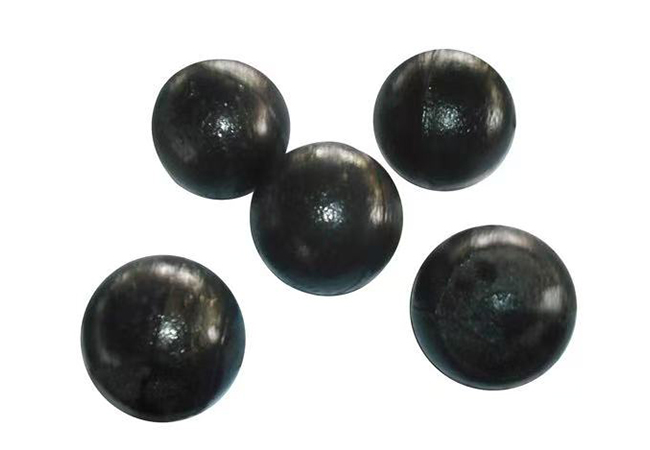 توپ های آسیاب ریخته گری آلیاژ کروم بالا رسانه ریختهگری با کروم بالا ZQCr12 با سختی سطح HRC ≥58، در قطرهای φ6.35 تا φ120 میلیمتر برای سنگزنی مقاوم در برابر سایش موجود است. مشاهده محصول →
توپ های سنگ زنی آهنگری
توپ های آهنگری به صورت نوار نورد شروع می شوند، به طول بریده می شوند، القایی گرم می شوند، آهنگری می شوند و سپس در خط خاموش می شوند. این فرآیند به جای دسته ای، پیوسته است و پارامتری که اغلب سرگردان است، دمای خاموش کردن شروع است. اگر میله بین پرس و حلقه کوئنچ بیش از حد سرد شود، سختی کاهش می یابد و توپ به پوسته نرمی ختم می شود که به سرعت در آسیاب ساییده می شود. تلطیف بلافاصله انجام می شود، همچنان از گرمای باقیمانده در هسته برای کوتاه کردن چرخه استفاده می شود.
 توپ های سنگ زنی دقیق فورج شده برای آسیاب های گلوله ای رسانه آهنگری دقیق برای استخراج از معادن، سیمان و آسیاب های گلوله ای تولید برق، در اندازه های φ6.35-φ120 میلی متر با سختی و چقرمگی متعادل ارائه می شود. مشاهده محصول →
انتخاب محیط خاموش کننده و منحنی خنک کننده
شدت سرمایش یک صفحه است، نه یک سوئیچ، و تنظیم صحیح آن است که یک هسته کاملا مارتنزیتی در بزرگترین توپ دسته تولید می کند و در عین حال کوچکترین آن را دست نخورده نگه می دارد. رسانه های رایج، به ترتیب تقریبی شدت:
- آب : شدت بالا، کم هزینه، بیشترین ترک خوردگی برای توپ های ساده آهنگری کربن در قطرهای کوچک مناسب است.
- آب نمک یا محلول های سوزاننده : حتی شدیدتر و مستعد شکستن ناهموار فیلم. به ندرت برای رسانه های کروم ریخته گری استفاده می شود.
- روغن : کندتر و ایمن تر، یک انتخاب استاندارد برای توپ های آهنگری آلیاژی که در آن اعوجاج مهم است، اگرچه آتش و دود باید مدیریت شود.
- پلیمر : غلظت را می توان به گونه ای تنظیم کرد که بین آب و روغن قرار گیرد، که برای توپ های آلیاژی آهنگری با خطر ترک خوردگی بسیار محبوب است.
- هوای اجباری یا هوا-روغن : ملایم، به خوبی با توپ های ریخته گری کروم بالا که قابلیت سختی آنها از قبل سخاوتمندانه است.
آشفتگی به اندازه خود رسانه اهمیت دارد. یک مخزن ثابت بدون توجه به اینکه شیمی خاموش چقدر خوب باشد، تکه های نرم و سختی پراکنده تولید می کند.
چه چیزی اشتباه است و علائم چگونه خوانده می شود
اگر بدانید به دنبال چه چیزی باشید، اکثر خطاهای عملیات حرارتی خود را به وضوح اعلام می کنند. تعدادی از الگوهایی که ما اغلب تشخیص می دهیم:
- ترک خوردن بعد از خاموش کردن معمولاً طولی یا داخلی: خنک شدن بیش از حد شدید، یا فاصله بیش از حد طولانی قبل از کوره دمپر.
- پوسته نرم یا هسته نرم : دمای آستنیته یا خیلی پایین نگه داشتن توپ یا سرد شدن توپ در زیر پنجره خاموش کردن شروع.
- سختی scatter across a batch : بارگذاری ناهموار کوره، اتمسفر ناسازگار، یا هم زدن خاموشی ضعیف.
- پوسته پوسته شدن زودرس در سرویس : آستنیت حفظ شده بیش از حد بالا باقی مانده است زیرا تلطیف خیلی سرد یا خیلی کوتاه بود.
- میزان شکستگی بالا : سختی به قیمت چقرمگی تعقیب می شود یا شبکه کاربید در طول انجماد بیش از حد درشت باقی مانده است.
چک هایی که ثابت می کند منحنی کار کرده است
نتایج آزمون تنها زمانی معنادار است که به طور مداوم گرفته شود. روال ما پس از تلطیف به این صورت است:
- سختی survey : قرائت در چندین نقطه در اطراف سطح و در هسته توپ های برش داده شده، نمونه برداری از کل قسمت به جای یک گوشه مناسب.
- سختی gradient : نمایه ای در سراسر شعاع، که نشان می دهد آیا کوئنچ واقعاً به مرکز رسیده است یا خیر.
- تست ضربه : قطرات مکرر از ارتفاع ثابت روی نمونه ای از توپ ها، با توجه به اولین علامت ترک خوردن.
- بررسی ریزساختار : شکل و توزیع کاربید، به علاوه تخمین آستنیت باقیمانده، معمولاً برای محیطهای کروم بالا در حدود 10 تا 15 درصد نگهداری میشود.
- ردیابی شکستگی میدان : کندترین نشانگر اما صادقانه ترین نشانگر، ثبت شده در هر آسیاب و به ازای هر گلوله در طول کمپین.
عملیات حرارتی یک سیستم است نه یک مرحله
یک منحنی فقط به خوبی کوره ای است که آن را راه اندازی می کند، و کوره فقط به خوبی موادی است که وارد آن می شود. به همین دلیل است که ما عملیات حرارتی را به عنوان یک حلقه در زنجیره در نظر می گیریم که با منبع آلیاژ شروع می شود و با آزمایش آسیاب به پایان می رسد. مؤسسه تحقیقاتی استانی ما برای توپهای فولادی و رسانههای آسیاب، که با دانشگاههای همکار اداره میشود، بیشتر وقت خود را دقیقاً بر روی این نوع توسعه منحنی صرف میکند و یافتهها مستقیماً به طبقه فروشگاه باز میگردند.
ما همچنین فرآیند را قابل تأیید نگه می داریم: رویه های ISO 9001، بازرسی کامل فرآیند از مواد خام ورودی تا ارسال، و یک تیم فنی متشکل از 25 مهندس و 32 متخصص که از کارخانه 60000 متر مربع با 50000 تن ظرفیت سالانه پشتیبانی می کنند. می توانید در مورد بیشتر بخوانید پیشینه شرکت ما اگر نسخه طولانی تر را می خواهید
اگر آسیاب سریعتر از آنچه باید از طریق رسانه ها می جود، پاسخ معمولاً به جای فاکتور در منحنی است. شرایط کار، قطر توپ، سختی تغذیه و سرعت آسیاب را برای ما ارسال کنید، و ما صحبت خواهیم کرد که در کدام مرحله احتمالاً مسئول است و چه چیزی را باید تغییر دهیم. این مکالمه هیچ هزینه ای ندارد، و اغلب سریع ترین مسیر برای رسیدن به هزینه کمتر به ازای هر تن زمین است.


